Tecnología avanzada para una calidad y consistencia superiores del hielo
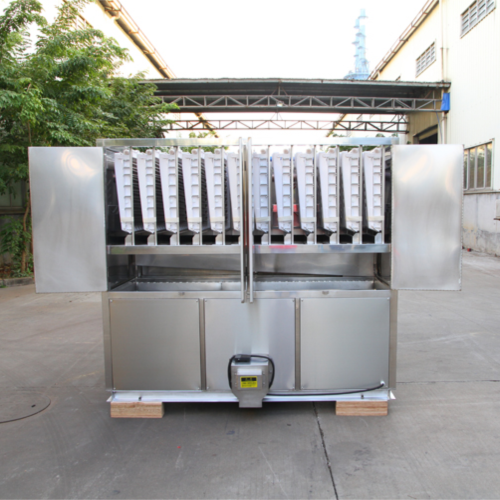
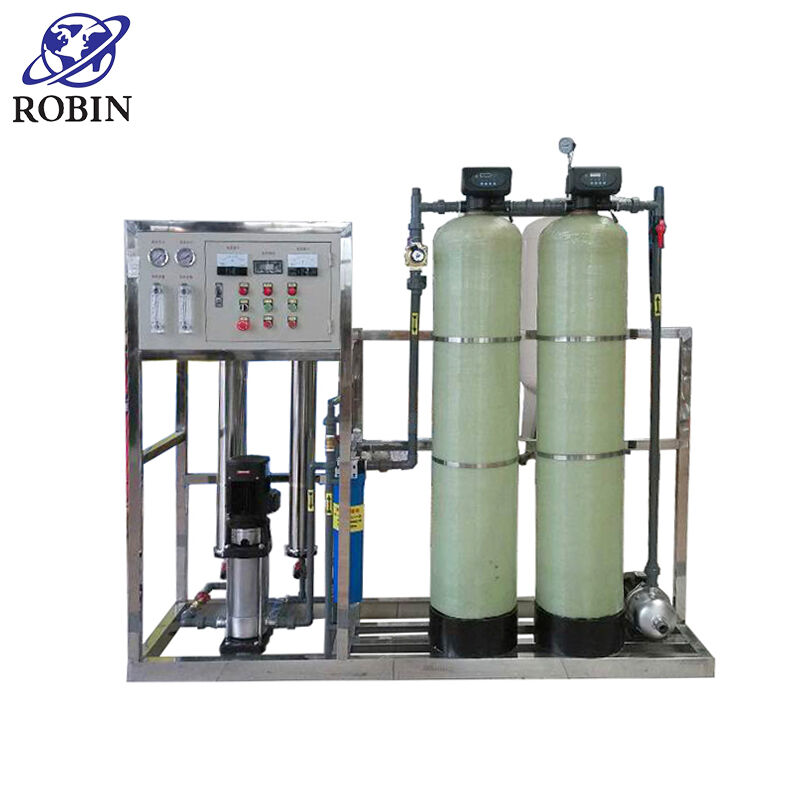
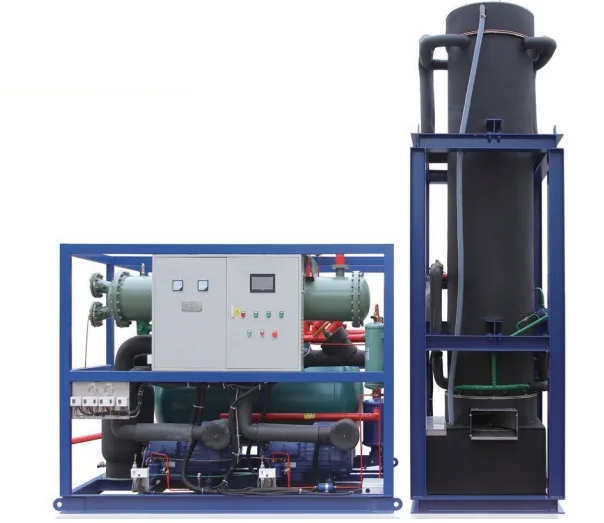
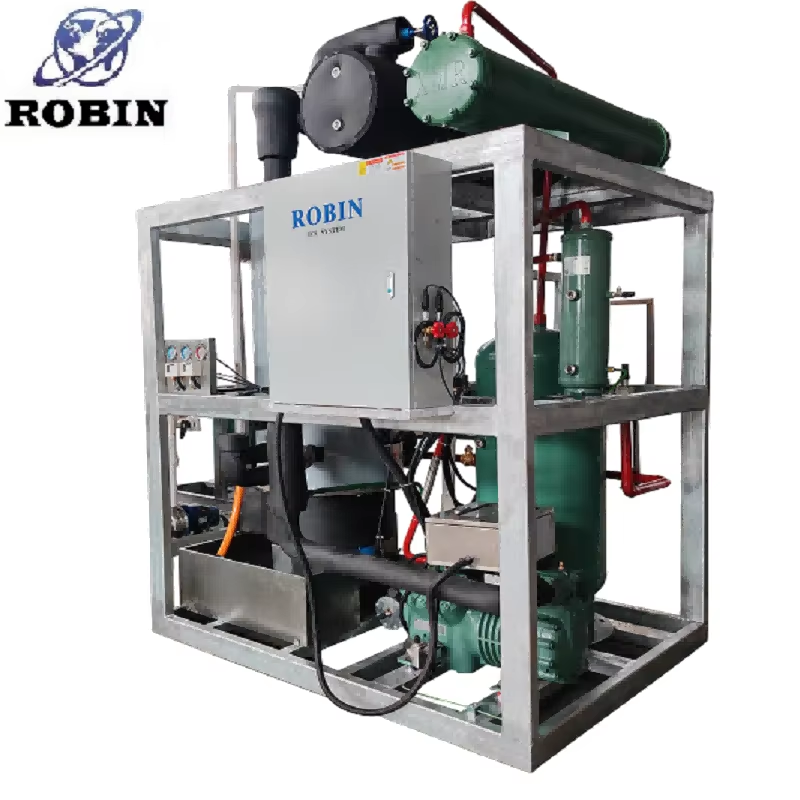
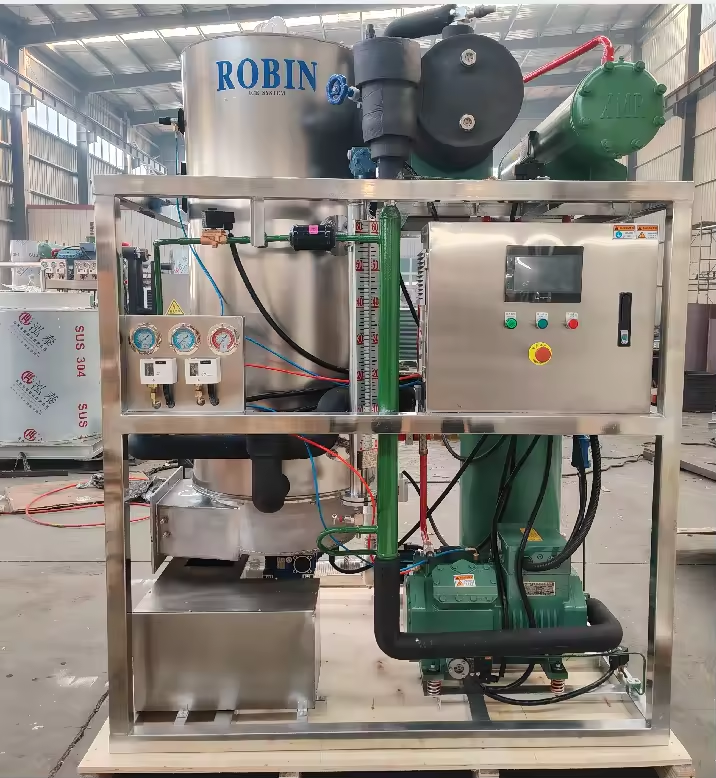
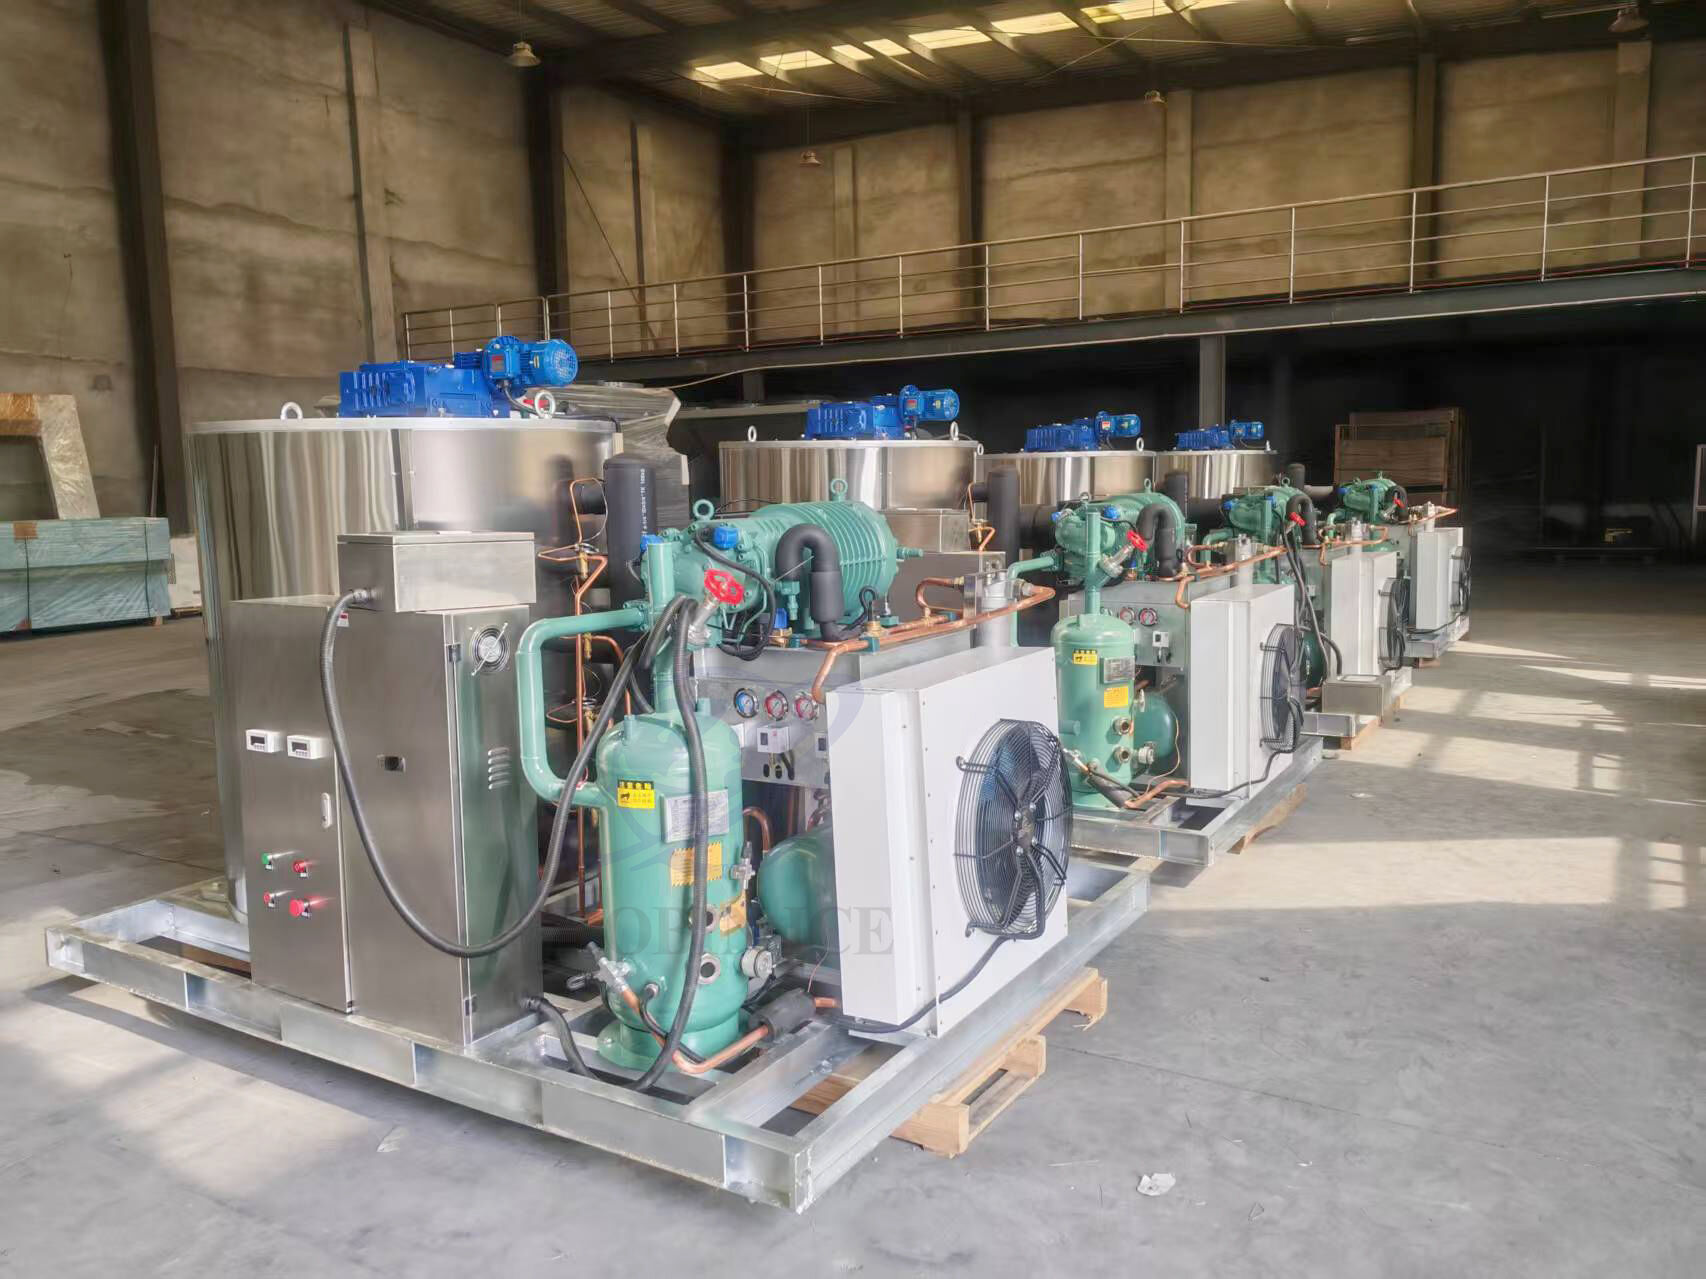
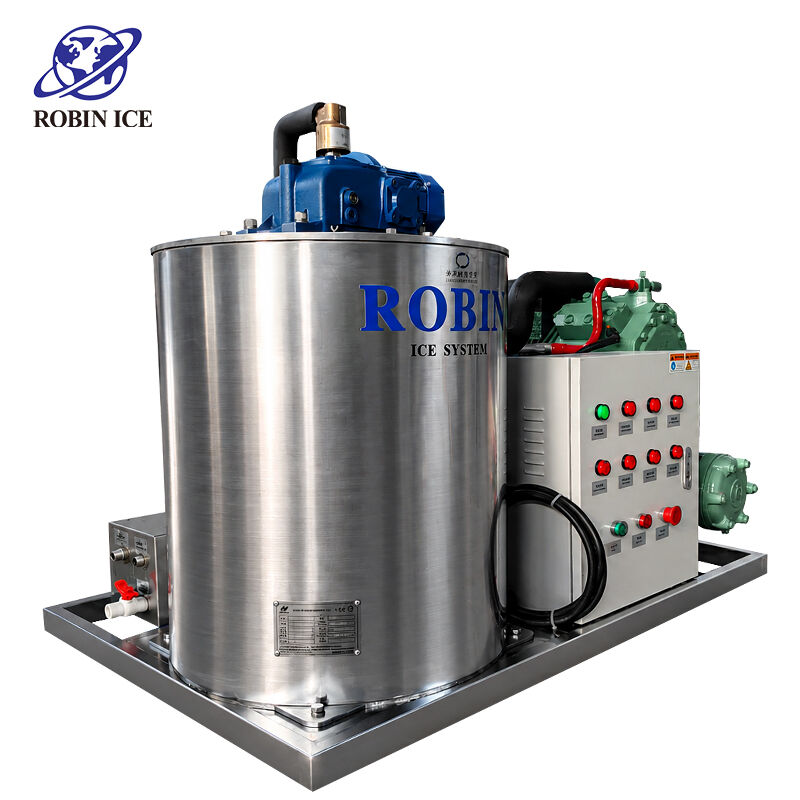
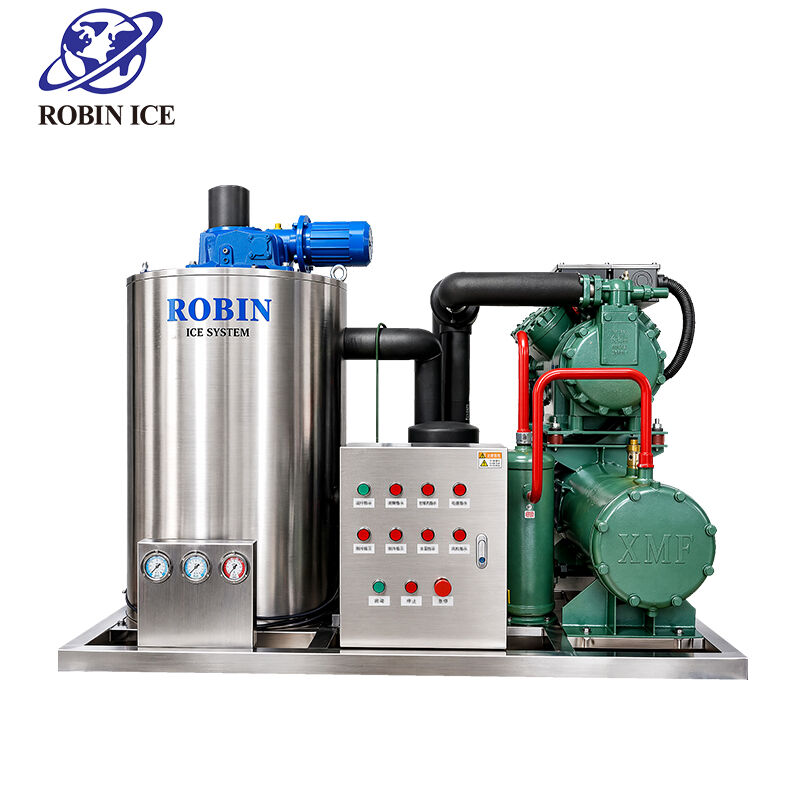
La sofisticación tecnológica integrada en las modernas máquinas industriales de hielo al por mayor afecta directamente la calidad y la consistencia de la producción de hielo, factores que influyen significativamente en la experiencia del cliente y la eficiencia operativa. Los sistemas avanzados de refrigeración utilizan compresores y evaporadores diseñados con precisión que mantienen un control exacto de la temperatura durante todo el proceso de congelación, lo que produce hielo más duro, más transparente y con una velocidad de fusión más lenta que el hielo generado por equipos básicos. Esta superior calidad del hielo es de gran importancia en el servicio de bebidas, donde el hielo turbio o blando diluye rápidamente las bebidas y reduce su atractivo visual. El hielo transparente y denso producido por una máquina industrial de hielo al por mayor mantiene las bebidas más frías durante más tiempo, mejora su atractivo visual y demuestra una atención a la calidad que los clientes perciben y valoran. La consistencia lograda por las máquinas industriales de hielo al por mayor elimina la variabilidad que afecta a los equipos inferiores. Cada cubito, escama o bolita cumple con las mismas especificaciones de tamaño y densidad, lote tras lote y día tras día. Esta uniformidad es fundamental para empresas que dependen de una dosificación precisa, como instalaciones sanitarias que miden aplicaciones terapéuticas de hielo o procesadores de alimentos que calculan los requisitos de refrigeración para productos perecederos. Además, la producción constante de hielo simplifica la gestión de inventarios y la previsión de su consumo, permitiéndole anticipar con precisión las necesidades de suministro y evitar tanto las escaseces como los excedentes que generan desperdicio. La tecnología de filtración de agua integrada en las máquinas industriales de hielo al por mayor representa otra ventaja crítica de calidad. Los sistemas de filtración de múltiples etapas eliminan el cloro, los minerales, los sedimentos y otras impurezas que afectan el sabor, la transparencia y el rendimiento de la máquina. El uso de agua limpia produce hielo de mejor sabor, que no transfiere sabores indeseables a las bebidas ni a los alimentos. Asimismo, el agua filtrada reduce la acumulación de minerales dentro de la máquina, prolongando la vida útil de sus componentes y reduciendo la frecuencia de mantenimiento. Algunas máquinas industriales avanzadas de hielo al por mayor incluyen filtración antimicrobiana que inhibe activamente el crecimiento bacteriano, aportando una capa adicional de protección para la seguridad alimentaria. Las funciones de tecnología inteligente presentes en las actuales máquinas industriales de hielo al por mayor ofrecen capacidades de control y supervisión sin precedentes. Las pantallas digitales muestran, de un vistazo, el estado en tiempo real de la producción, el nivel del depósito de hielo y los diagnósticos del sistema. Los ajustes programables le permiten adaptar los horarios de producción a los patrones de demanda, reduciendo el consumo energético durante los períodos de baja actividad y garantizando un suministro adecuado en los momentos de máxima demanda. La conectividad remota permite a los gestores supervisar múltiples máquinas ubicadas en distintos lugares desde una única interfaz, recibiendo alertas instantáneas sobre necesidades de mantenimiento o problemas operativos antes de que afecten al servicio. Esta integración tecnológica transforma la producción de hielo de una función pasiva de fondo en un componente activamente gestionado de su estrategia operativa, aportando mejoras cuantificables en eficiencia, calidad y control de costes.

 EN