Fabrik für Direktkühl-Blockeismaschinen – Herstellungslösungen für industrielle Eisausrüstung

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

fabrik für Blockeismaschinen mit direkter Kühlung

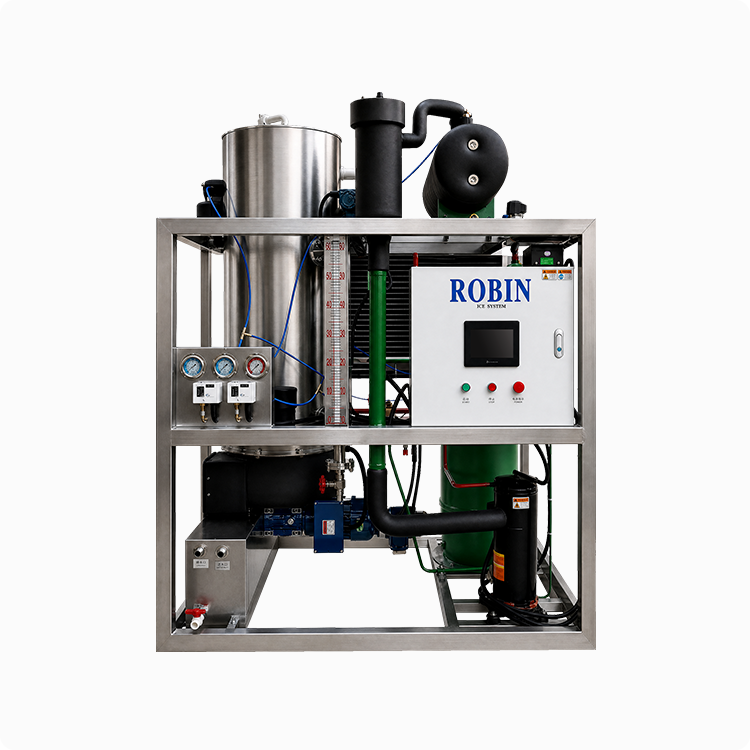
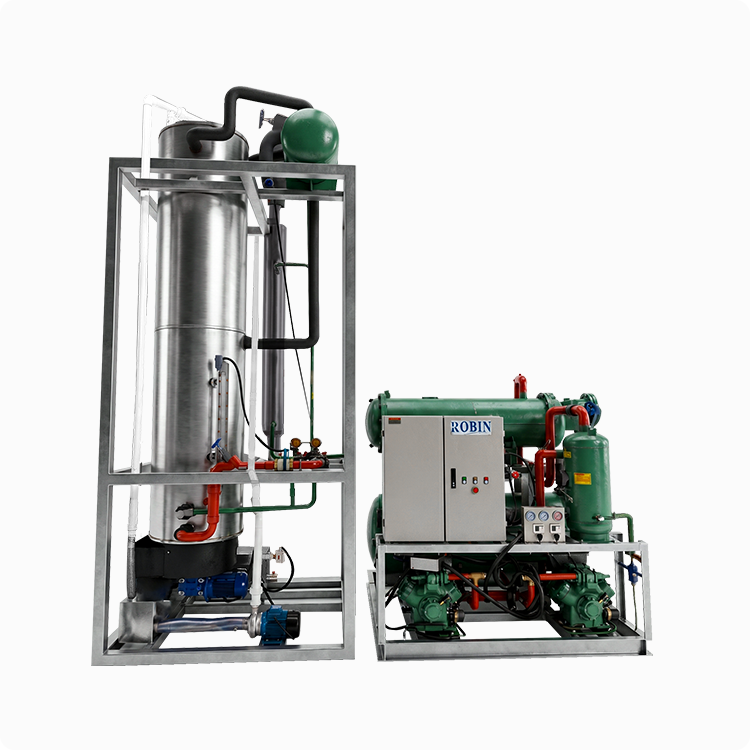
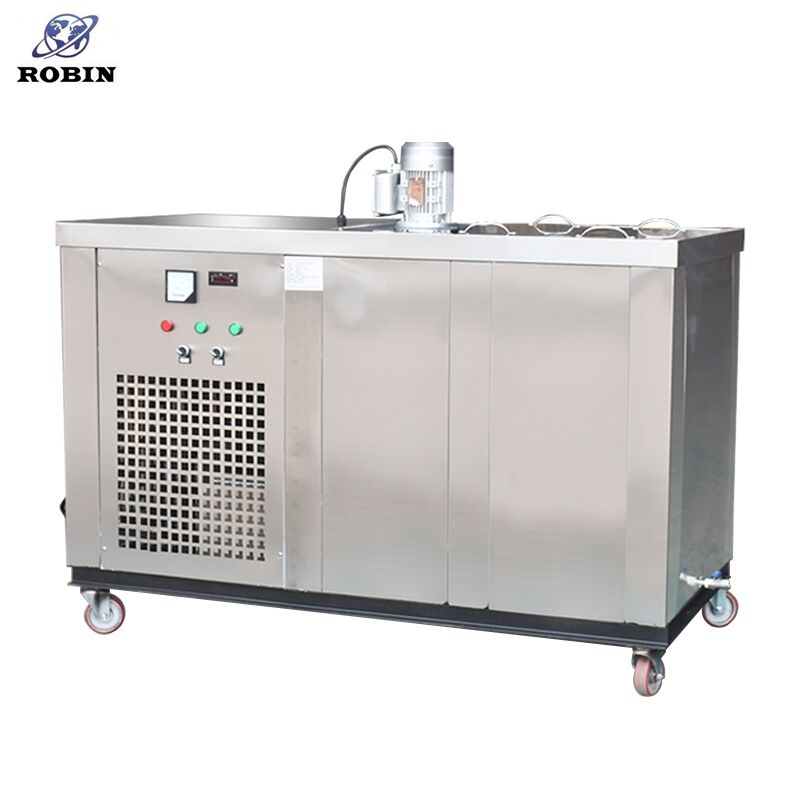
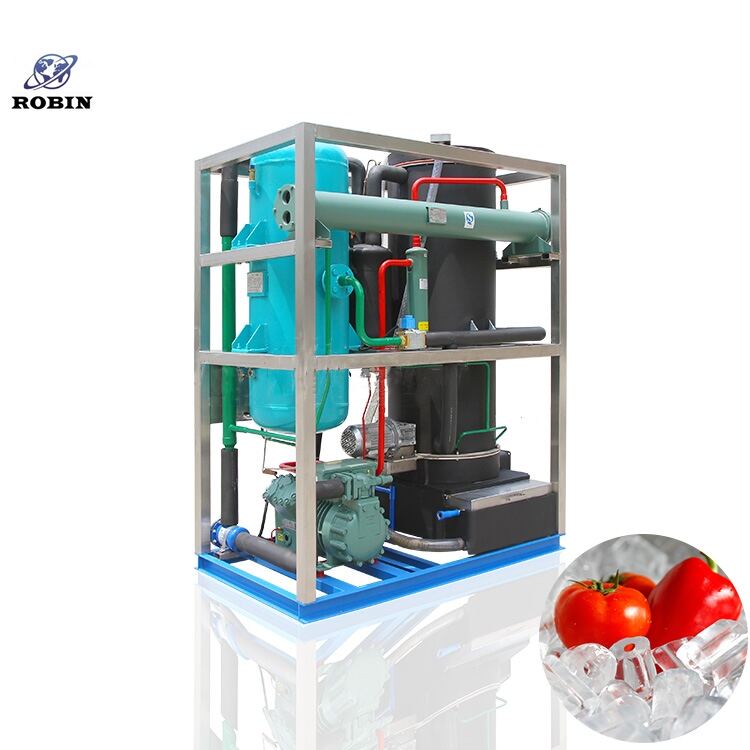
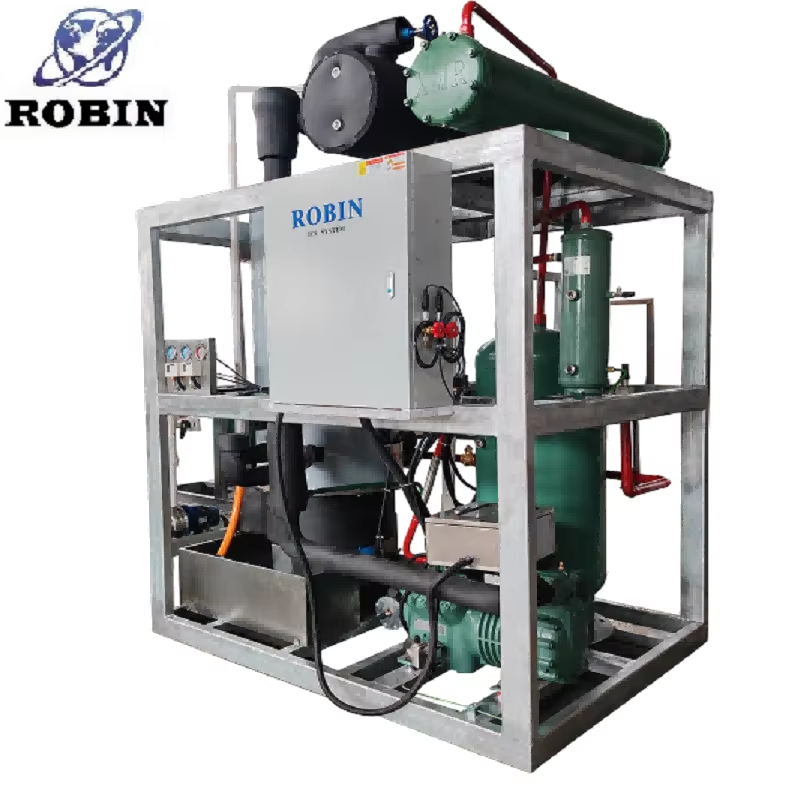
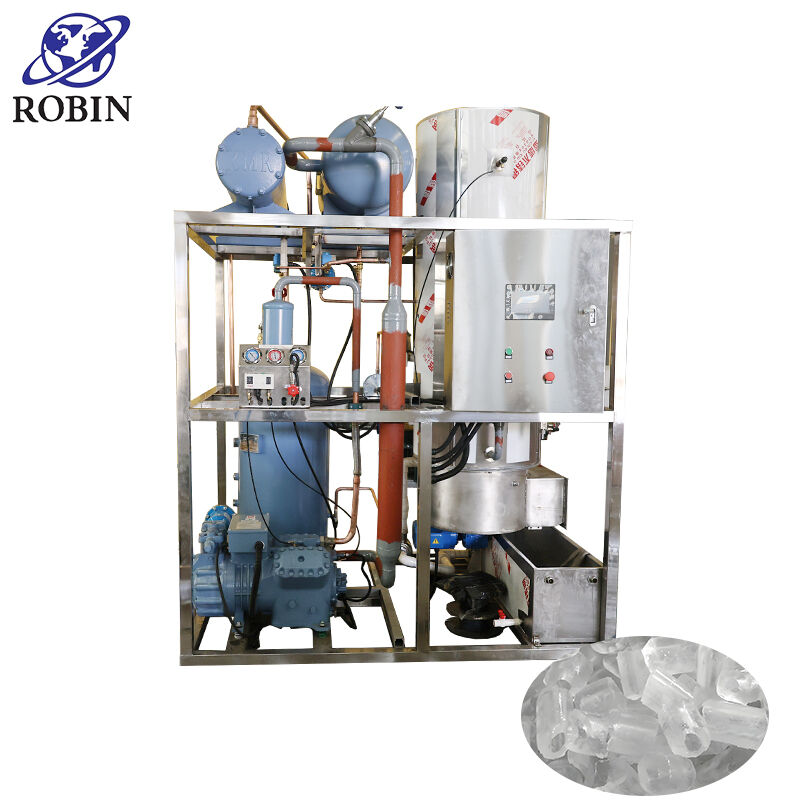
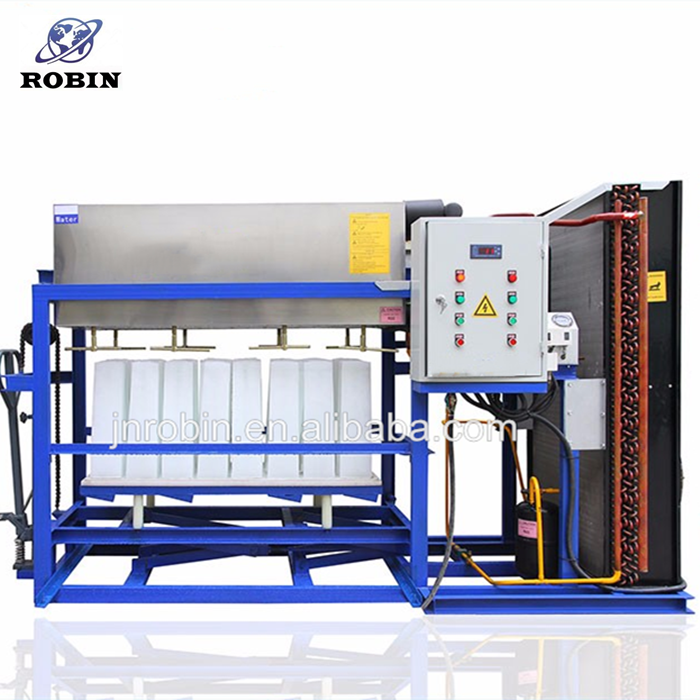
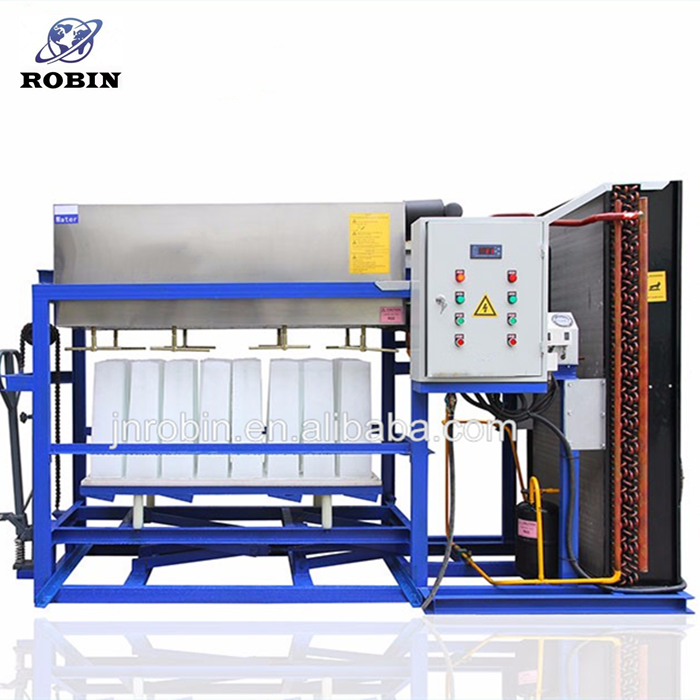
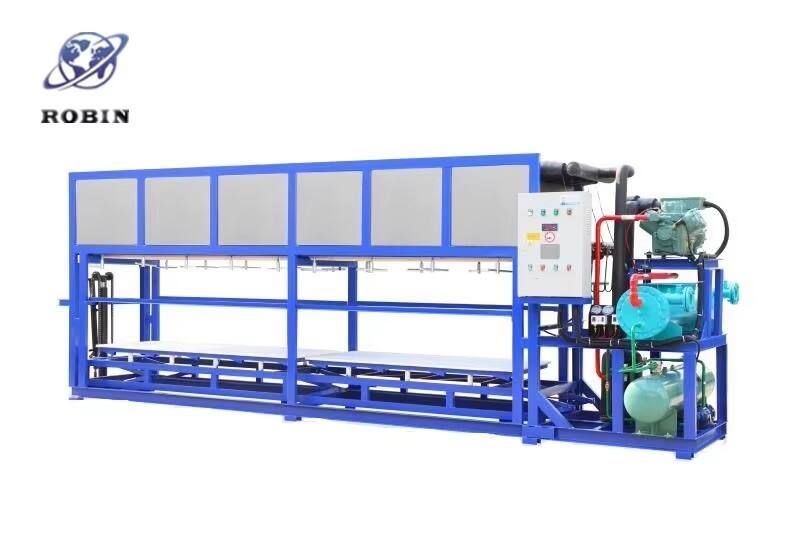
Eine Fabrik für Blockeismaschinen mit Direktkühlung stellt eine spezialisierte Produktionsstätte dar, die sich auf die Herstellung von industriellen Eiserzeugungsanlagen konzentriert, die mittels Direktkühltechnologie große, feste Eisblöcke erzeugen. Diese Fabriken entwickeln und montieren hochentwickelte Maschinen, die Wasser zu dichten, einheitlichen Blöcken mit einem Gewicht von 25 bis 300 Kilogramm pro Stück einfrieren. Die Direktkühlung zeichnet sich dadurch aus, dass sie Zwischenwärmeträgerflüssigkeiten eliminiert und stattdessen Kältemittel verwendet, das direkt mit den eisbildenden Behältern in Kontakt tritt, um eine schnelle und effiziente Gefrierleistung zu erzielen. Moderne Fabriken für Blockeismaschinen mit Direktkühlung integrieren fortschrittliche Automatisierungssysteme, präzise Temperaturregelungen sowie energieeffiziente Verdichter, um zuverlässige Leistung unter unterschiedlichsten klimatischen Bedingungen sicherzustellen. Die Hauptfunktion dieser Anlagen besteht darin, Geräte herzustellen, die kristallklare Eisblöcke produzieren, die vor allem in der Fischerei, bei der Lebensmittelkonservierung, bei der Kühlung von Beton, in der chemischen Industrie sowie in tropischen Klimazonen weit verbreitet eingesetzt werden. Zu den Fertigungsprozessen innerhalb einer Fabrik für Blockeismaschinen mit Direktkühlung zählen Metallverarbeitung, Montage von Kälteanlagen, Integration elektrischer Komponenten sowie strenge Qualitätsprüfprotokolle. Ingenieure dieser Fabriken optimieren kontinuierlich die Konstruktionen, um die Eisproduktionskapazität zu steigern, den Energieverbrauch zu senken und die Lebensdauer der Anlagen zu verlängern. Die technologische Infrastruktur umfasst CNC-Bearbeitungszentren zur präzisen Fertigung von Komponenten, Schweißstationen für den Tankbau sowie spezialisierte Prüfkammern, die extreme Betriebsumgebungen simulieren. Eine renommierte Fabrik für Blockeismaschinen mit Direktkühlung wendet strenge Qualitätskontrollstandards an, um sicherzustellen, dass jedes Gerät international anerkannte Sicherheitszertifizierungen und Leistungsstandards erfüllt. Diese Fabriken bieten in der Regel Individualisierungsoptionen an, sodass Kunden Abmessungen der Eisblöcke, tägliche Produktionsmengen sowie Zusatzfunktionen wie automatische Erntesysteme oder Verbesserungen der Solezirkulation spezifizieren können. Die weltweite Nachfrage nach Blockeis in Entwicklungsländern und industriellen Sektoren treibt kontinuierliche Innovationen im Betrieb von Fabriken für Blockeismaschinen mit Direktkühlung voran und veranlasst Hersteller, kompaktere, effizientere und benutzerfreundlichere Lösungen zu entwickeln, die spezifische Marktanforderungen erfüllen, ohne dabei wettbewerbsfähige Preisstrukturen aufzugeben.


Neue Produkte

Die Auswahl von Geräten eines Herstellers von Blockeismaschinen mit Direktkühlung bietet erhebliche praktische Vorteile, die sich unmittelbar auf die betriebliche Effizienz und Rentabilität auswirken. Die Direktkühltechnologie eliminiert die Notwendigkeit für Sole oder sekundäre Kältemittel, wodurch Wartungsaufwand und betriebliche Komplexität deutlich reduziert werden. Nutzer profitieren von kürzeren Eisproduktionszyklen, da das Kältemittel direkt mit den Gefrierbehältern in Kontakt tritt und die Kälteenergie effizienter überträgt als indirekte Verfahren. Dies führt zu einer höheren Tagesleistung bei geringerem Stromverbrauch und senkt die Energiekosten um bis zu 30 Prozent im Vergleich zu herkömmlichen Sole-Systemen. Die von einem Hersteller von Blockeismaschinen mit Direktkühlung gefertigte Maschinentechnik erfordert nach der Installation nur minimale Überwachung, sodass das Personal sich stärker auf andere Geschäftstätigkeiten konzentrieren kann, anstatt die Eisproduktion kontinuierlich zu überwachen. Eine weitere wesentliche Stärke ist die hohe Gerätedauerhaftigkeit: Dank robuster Konstruktion arbeiten die Maschinen bei sachgemäßer Wartung zuverlässig 15 bis 20 Jahre lang. Das Fehlen korrosiver Solelösungen bedeutet weniger Komponentenaustausch und niedrigere Gesamtbetriebskosten über die gesamte Nutzungsdauer. Die von Direktkühlsystemen erzeugte Eisque wird anderen Verfahren überlegen: Es entstehen kristallklare Blöcke mit höherer Dichte, die langsamer schmelzen und Produkte länger frisch halten. Dieser Qualitätsvorteil ist insbesondere für die Fischindustrie von großem Wert, da hier die Klarheit des Eises für Kunden ein Indikator für Reinheit und Frische ist. Auch die einfache Installation stellt einen weiteren praktischen Vorteil dar, denn Geräte eines Herstellers von Blockeismaschinen mit Direktkühlung erfordern in der Regel weniger komplexe Rohrleitungssysteme und weniger Zusatzkomponenten als solebasierte Alternativen. Unternehmen können kurz nach der Inbetriebnahme mit der Produktion beginnen, ohne umfangreiche Schulungsphasen durchlaufen zu müssen. Die kompakte Bauweise moderner Direktkühlsysteme ermöglicht die Installation auch in räumlich eingeschränkten Anlagen und nutzt wertvolle Bodenfläche optimal für andere Betriebsabläufe. Die präzise Temperaturregelung durch fortschrittliche Steuerungssysteme gewährleistet eine gleichbleibende Eisque unabhängig von den Umgebungsbedingungen und vermeidet Produktionsunterschiede, die Lieferketten stören könnten. Auch ökologische Aspekte sind für zukunftsorientierte Unternehmen relevant: Produkte eines Herstellers von Blockeismaschinen mit Direktkühlung verwenden umweltfreundliche Kältemittel, die internationalen Umweltvorschriften entsprechen. Der geringere Wasserverbrauch während der Produktionszyklen unterstützt Unternehmen in wasserknappen Regionen dabei, nachhaltig zu operieren. Durch Skalierbarkeit ergibt sich Flexibilität für wachsende Unternehmen – modulare Konzepte ermöglichen eine Kapazitätserweiterung durch Hinzufügen weiterer Einheiten statt durch den Austausch ganzer Systeme. Technischer Support seitens etablierter Hersteller von Blockeismaschinen mit Direktkühlung gewährleistet schnelle Fehlerbehebung und eine zuverlässige Verfügbarkeit von Ersatzteilen, wodurch kostspielige Ausfallzeiten minimiert werden. Die Amortisationsdauer liegt typischerweise bei zwei bis drei Jahren, bedingt durch Energieeinsparungen und gesteigerte Produktionsleistung. Unternehmen erlangen dadurch Wettbewerbsvorteile durch eine zuverlässige Eisliefersicherung, die Spitzenlastzeiten ohne Qualitätsverluste oder Produktionsverzögerungen bewältigt.

Tipps und Tricks

Warum wählen Lebensmittelbetriebe die Eisrohrmaschine für eine kontinuierliche Eiszufuhr?

01

May

Warum wählen Lebensmittelbetriebe die Eisrohrmaschine für eine kontinuierliche Eiszufuhr?

In der Lebensmittelverarbeitung und -herstellung ist eine zuverlässige und unterbrechungsfreie Eiszufuhr keine Luxusleistung – sie ist eine betriebliche Notwendigkeit. Von der Kühlung frischer Erzeugnisse bis zur Temperaturkontrolle während der Fleischverarbeitung ist die Nachfrage nach...
MEHR ANZEIGEN
Kann eine Rohreismaschine die Eisherstellung in gewerblichen Einrichtungen verbessern?

14

May

Kann eine Rohreismaschine die Eisherstellung in gewerblichen Einrichtungen verbessern?

Gewerbliche Einrichtungen, die auf eine konstante, hochvolumige Eiszufuhr angewiesen sind, stehen ständig unter Druck, die Nachfrage effizient zu decken, ohne Qualität oder betriebliche Zuverlässigkeit einzubüßen. Ob im Lebensmittelbereich, bei Getränken, in der Fischerei, in der chemischen Kühlung …
MEHR ANZEIGEN
Wie unterstützt eine Flockeneismaschine für Fische die Kaltlagerungsanforderungen der Aquakultur?

20

May

Wie unterstützt eine Flockeneismaschine für Fische die Kaltlagerungsanforderungen der Aquakultur?

Aquakulturbetriebe sind bei jeder Stufe der Lieferkette – von den Ernteteichen über die Verarbeitungsflächen bis hin zu den Distributionszentren – auf eine präzise Temperaturkontrolle angewiesen. Eine Flockeneismaschine für Fische steht im Zentrum dieser Kühlkette und erzeugt dünne, flache …
MEHR ANZEIGEN
Wie wird eine Flockeneismaschine für Fische in Einrichtungen der Meeresfrüchteverarbeitung eingesetzt?

26

May

Wie wird eine Flockeneismaschine für Fische in Einrichtungen der Meeresfrüchteverarbeitung eingesetzt?

In Einrichtungen der Meeresfrüchteverarbeitung ist die Temperaturkontrolle keine Frage der Vorliebe – sie ist eine biologische Notwendigkeit. Von dem Moment an, in dem ein Fisch gefangen wird, bis er auf den Teller des Verbrauchers gelangt, bestimmt die Aufrechterhaltung einer konstant niedrigen Temperatur, ob …
MEHR ANZEIGEN

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

fabrik für Blockeismaschinen mit direkter Kühlung

Fortgeschrittene Direktkältetechnologie maximiert die Produktionseffizienz

Fortgeschrittene Direktkältetechnologie maximiert die Produktionseffizienz

Die zentrale Innovation einer seriösen Fabrik für Blockeismaschinen mit Direktkühlung liegt in ihrer proprietären Direktkältetechnologie, die die Wirtschaftlichkeit der Eisherstellung grundlegend verändert. Im Gegensatz zu herkömmlichen Systemen, die auf Zwischenkühlmittel wie Solelösungen oder Glykolgemische angewiesen sind, positioniert die Direktkühltechnologie verdampfergefüllte Verdampferplatten unmittelbar im Kontakt mit wassergefüllten Eisformen. Dieser technische Ansatz eliminiert thermische Widerstandsschichten, die in traditionellen Systemen den Wärmeübergang verlangsamen, und ermöglicht es dem Kältemittel, Wärme direkt und mit maximaler Effizienz aus dem Wasser zu entziehen. Der thermodynamische Vorteil zeigt sich unmittelbar in kürzeren Produktionszeiten: Vollständige Gefrierzyklen verkürzen sich um 20 bis 40 Prozent – je nach Blockgröße und Umgebungsbedingungen. Eine Fabrik für Blockeismaschinen mit Direktkühlung investiert erheblich in die Optimierung des Verdampferplattendesigns und nutzt dabei die numerische Strömungsmechanik (CFD), um das Strömungsverhalten des Kältemittels zu modellieren und die Flächenkontaktfläche zu maximieren. Moderne Fertigungstechniken erzeugen Mikrokanal-Verdampfer, die das Kältemittel gleichmäßig über die Gefrierflächen verteilen und so Hotspots vermeiden, die zu ungleichmäßiger Eisbildung führen. Die präzise Konstruktion gewährleistet, dass jeder Eisblock eine konstante Dichte und Klarheit erreicht und damit die strengen Qualitätsanforderungen anspruchsvoller Premiummärkte erfüllt. Die Energieeffizienzvorteile der Direktkühltechnologie summieren sich im Zeitverlauf: Typische Anlagen verbrauchen 25 bis 35 Prozent weniger elektrische Energie als vergleichbare Sole-Systeme gleicher Kapazität. Diese Effizienz resultiert aus der Eliminierung des Energieaufwands für die Zirkulation und Temperaturhaltung sekundärer Kühlflüssigkeiten. Moderne Produkte einer Fabrik für Blockeismaschinen mit Direktkühlung sind mit drehzahlgeregelten Verdichtern ausgestattet, die die Kälteleistung dynamisch an die aktuelle Nachfrage anpassen und so Energieverschwendung bei Teillastbetrieb weiter reduzieren. Die Technologie verbessert zudem die Betriebssicherheit, indem sie Risiken im Zusammenhang mit der Handhabung von Sole – etwa chemische Exposition, Reinigung nach Verschüttungen sowie Entsorgungsvorschriften – vollständig ausschließt. Wartungsintervalle verlängern sich deutlich, da Direktsysteme weniger bewegliche Teile enthalten und Pumpen, Wärmeaustauscher sowie Filteranlagen, die bei der Solezirkulation erforderlich sind, entfallen. Bediener schätzen den vereinfachten Fehlerdiagnoseprozess, da Direktkühlsysteme weniger potenzielle Ausfallstellen aufweisen. Das Umweltprofil der Geräte einer Fabrik für Blockeismaschinen mit Direktkühlung entspricht globalen Nachhaltigkeitsinitiativen: Es kommen Kältemittel der nächsten Generation mit geringem Treibhauspotenzial zum Einsatz, ohne Einbußen bei den Leistungskennwerten in Kauf zu nehmen. Die Investition in Direktkühltechnologie sichert Unternehmen langfristige Wettbewerbsfähigkeit durch niedrigere Betriebskosten, höhere Zuverlässigkeit und überlegene Produktqualität, die auf anspruchsvollen Märkten einen Aufpreis rechtfertigt.
Anpassbare Produktionskapazität erfüllt unterschiedliche Branchenanforderungen

Anpassbare Produktionskapazität erfüllt unterschiedliche Branchenanforderungen

Ein charakteristisches Merkmal führender Fabriken für Direktkühl-Blockeismaschinen ist ihr Engagement für die Herstellung flexibler, skalierbarer Anlagen, die sich an sehr unterschiedliche branchenspezifische Anforderungen und Betriebsgrößen anpassen. Da ein kleiner Fischerkooperativbetrieb grundlegend andere Anforderungen stellt als eine großtechnische Lebensmittelverarbeitungsanlage, entwickeln diese Fabriken modulare Systeme mit einer täglichen Produktionskapazität von 1 Tonne bis über 100 Tonnen Eis. Der Individualisierungsprozess beginnt mit einer detaillierten Beratung, bei der Ingenieure der Fabrik die konkreten Einsatzanforderungen, die jeweiligen Umgebungsbedingungen, die verfügbaren Versorgungsleitungen sowie räumliche Einschränkungen analysieren. Diese Informationen leiten die Konfiguration der Verdichterkapazität, der Verdampferanzahl, der Eisformabmessungen sowie der Zusatzsysteme. Eine Fabrik für Direktkühl-Blockeismaschinen unterhält umfangreiche Komponentenvorräte und flexible Fertigungsprozesse, die individuelle Spezifikationen ohne unverhältnismäßig lange Lieferzeiten oder zusätzliche Kosten ermöglichen. Die modulare Architektur erlaubt es Unternehmen, mit einer Basis-Kapazität zu starten und diese schrittweise mit steigender Nachfrage auszubauen – so wird die anfängliche Kapitalinvestition geschützt, während gleichzeitig Skalierbarkeit gewährleistet bleibt. Jedes Modul arbeitet unabhängig und bietet Redundanz, wodurch bei Wartungsarbeiten oder Ausfällen einzelner Komponenten zumindest eine Teilproduktion aufrechterhalten werden kann. Diese Zuverlässigkeit ist entscheidend für Branchen, bei denen Unterbrechungen der Eisliefersicherung erhebliche finanzielle Einbußen oder Produktverderb verursachen. Die Individualisierung erstreckt sich auch auf die Abmessungen der Eisblöcke: Die Anlagen einer Fabrik für Direktkühl-Blockeismaschinen produzieren Blöcke von kompakten 10-Kilogramm-Größen, die sich für den Einzelhandel und die Verteilung eignen, bis hin zu massiven 300-Kilogramm-Industrieblöcken, die beispielsweise zur Kühlung von Beton oder im Großschiffsfischereibetrieb eingesetzt werden. Diese Flexibilität berücksichtigt regionale Präferenzen und spezifische Anwendungsanforderungen, ohne dabei die Produktionseffizienz zu beeinträchtigen. Fortschrittliche Steuerungssysteme, die von den Ingenieurteams einer Fabrik für Direktkühl-Blockeismaschinen entwickelt wurden, ermöglichen es den Bedienern, mehrere Produktionsprofile zu programmieren und je nach Nachfragemuster zwischen verschiedenen Blockgrößen oder Produktionsplänen zu wechseln. Die Automatisierungsoptionen reichen von einfachen Zeitschaltuhren, die für kleine Betriebe geeignet sind, bis hin zu hochentwickelten SPS-Steuerungen (speicherprogrammierbare Steuerungen), die in großen industriellen Anlagen in die Gebäudeleittechnik integriert werden können. Die Philosophie der Individualisierung umfasst auch die Anpassung an klimatische Gegebenheiten: Für tropische Regionen stehen speziell ausgelegte Komponenten, eine erhöhte Kondensatorleistung sowie korrosionsbeständige Materialien für Küstenstandorte zur Verfügung. Für kalte Klimazonen gibt es Konfigurationen mit beheizten Ablaufsystemen und isolierten Gehäusen, die optimale Betriebstemperaturen auch bei Temperaturen unter dem Gefrierpunkt sicherstellen. Eine professionelle Fabrik für Direktkühl-Blockeismaschinen bietet umfassende technische Dokumentation, Schulungsprogramme sowie kontinuierliche Support-Leistungen, um sicherzustellen, dass die Bediener das volle Potenzial ihrer maßgeschneiderten Anlagen ausschöpfen – unabhängig vom jeweiligen technischen Kenntnisstand.
Hervorragende Eisqualität bietet wettbewerbsfähige Marktvorteile

Hervorragende Eisqualität bietet wettbewerbsfähige Marktvorteile

Die von einer spezialisierten Fabrik für Direktkühl-Blockeismaschinen erzeugte Eisqualität stellt einen entscheidenden Wettbewerbsvorteil dar, der sich unmittelbar auf die Kundenzufriedenheit und die Marktpositionierung auswirkt. Die Direktkühltechnologie erzeugt außergewöhnlich klare, dichte Eisblöcke mit überlegenen Leistungsmerkmalen im Vergleich zu Eis, das mittels alternativer Verfahren hergestellt wird. Die Klarheit resultiert aus kontrollierten Gefrierraten, die gelösten Gasen und Verunreinigungen ermöglichen, vor dem Erstarren des Wassers zu entweichen, wodurch transparente Blöcke entstehen, die Endkunden Reinheit und Qualität signalisieren. Diese optische Attraktivität erweist sich insbesondere auf Frischfischmärkten als besonders wertvoll, wo die Eis-Klarheit als Indikator für Frische und Handhabungsstandards des Produkts dient. Die durch die Direktkühl-Blockeismaschinen-Ausrüstung einer solchen Fabrik erreichte Dichte übertrifft die von Flocken- oder Rohreis deutlich und führt zu langsameren Schmelzraten, wodurch die Haltbarkeit der Produkte verlängert wird. Mit dichtem Blockeis ausgerüstete Fischereifahrzeuge können ihre Einsatzdauer verlängern, ohne die Qualität des gefangenen Fisches zu beeinträchtigen, was die operative Rentabilität unmittelbar steigert. Der gleichmäßige Gefrierprozess verhindert innere Spannungsrisse, die zu vorzeitigem Aufbrechen führen würden, und gewährleistet so die strukturelle Integrität der Blöcke während Handhabung und Transport. Lebensmittelverarbeiter schätzen diese Robustheit, da intakte Blöcke eine zuverlässigere Kühlleistung bieten und Abfall durch nicht verwendbares Eisschutt reduzieren. Die Reinheit des von Direktkühl-Blockeismaschinen-Ausrüstung einer solchen Fabrik erzeugten Eises erfüllt Lebensmittelqualitätsstandards ohne zusätzliche Behandlung, da das Direktkühlverfahren Kontaminationsrisiken vermeidet, die bei Sole-Systemen bestehen, bei denen chemische Rückstände möglicherweise auf die Eisoberfläche übergehen könnten. Diese inhärente Reinheit verringert den Aufwand für regulatorische Konformität und beseitigt Bedenken hinsichtlich chemischer Kontamination bei Anwendungen mit Lebensmittelkontakt. Die konsistente Qualitätsausgabe von Direktkühlsystemen ermöglicht es Unternehmen, verlässliche Markenreputationen aufzubauen und in Märkten, in denen Qualitätsunterschiede zählen, Premium-Preise durchzusetzen. Die Temperaturgleichmäßigkeit innerhalb jedes Blocks gewährleistet ein vorhersehbares Schmelzverhalten und ermöglicht präzise Kühlberechnungen in industriellen Anwendungen wie der Betontemperaturkontrolle bei großflächigen Gießvorgängen. Die Härte der von Direktkühl-Blockeismaschinen-Ausrüstung einer solchen Fabrik erzeugten Blöcke ermöglicht eine mechanische Handhabung in automatisierten Lager- und Kommissioniersystemen ohne übermäßiges Zerbrechen. Diese mechanische Festigkeit reduziert Handlingsverluste und erhält die betriebliche Effizienz bei hochvolumigen Distributionsprozessen. Die Qualitätskonstanz über alle Produktionschargen hinweg beseitigt die Variabilität, die sowohl das Bestandsmanagement als auch die Kundenbeziehungen erschwert. Unternehmen können sich vertrauensvoll auf Liefervereinbarungen festlegen, da ihre Direktkühl-Blockeismaschinen-Ausrüstung einer solchen Fabrik stets die vereinbarten Qualitätsparameter liefern wird – unabhängig von jahreszeitlichen Schwankungen oder Produktionsvolumina. Die überlegene Eisqualität führt letztlich zu einer gesteigerten Kundenbindung, geringeren Produktverlusten, einer erweiterten Marktreichweite sowie verbesserten Gewinnmargen, die die Investition in hochwertige Direktkühl-Blockeismaschinen-Ausrüstung einer solchen Fabrik rechtfertigen.

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000